Для производства шаров для измельчения необходима плавильная печь соответствующего размера?

Выбор правильного размера печи является важной частью планирования проекта по производству шаров для шлифовки. Слишком маленькая печь может с трудом справляться с процессом формования, в то время как слишком большая установка может привести к ненужным инвестициям и эксплуатационным расходам. Правильный выбор зависит не столько от максимальной доступной мощности, сколько от того, насколько хорошо оборудование соответствует фактическому производственному плану завода.

Для производителей мелющих элементов выбор следует начинать с целевого годового объема производства, а затем переходить к мощности плавки, графику производства и требованиям к формовке. Такой подход упрощает определение типа и размера мелющих элементов. Плавильная печь может обеспечить стабильное производство без создания узкого места между стадиями плавления и формования.
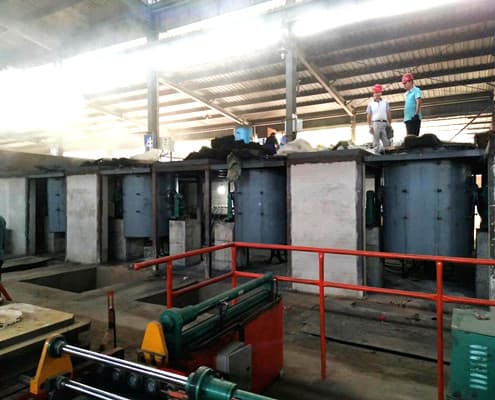
индукционная плавильная печь

Начнем с ежегодного производства шаров для измельчения.

Первый вопрос заключается не в размере печи, а в том, сколько шаров для измельчения заводу необходимо производить ежегодно. Завод, ориентированный на производство нескольких тысяч тонн мелющей массы, будет иметь совершенно иные потребности в плавке, чем крупное предприятие, поставляющее гораздо больший годовой объем.

Годовой объем производства можно использовать для оценки количества расплавленного металла, необходимого в каждом производственном цикле. При расчете также необходимо учитывать рабочее время, количество циклов плавки, загрузку печей и предполагаемый график производства. Это дает производителям более реалистичную основу для выбора оборудования, чем простое сравнение мощностей печей.

По этой причине выбор печи должен быть частью общего процесса планирования производства. Цель состоит в создании сбалансированного рабочего процесса, в котором стадия плавки может непрерывно обеспечивать достаточное количество расплавленного металла для последующей операции формовки.

Согласуйте мощности плавильных заводов с производственным графиком.

После определения целевого объема производства следующим шагом является определение необходимой мощности плавильной печи. Мощность печи влияет на количество металла, которое можно получить за один цикл, но фактическая производительность также зависит от времени плавки, загрузки, разливки и количества циклов, выполненных в течение рабочего дня.

Ан Индукционная плавильная печь Поэтому выбор печи следует осуществлять с учетом как производительности, так и режима работы. Печь меньшего размера может хорошо подойти для проекта со средней производительностью и гибким графиком производства, в то время как более крупная установка может быть более целесообразной, когда требуется непрерывное или крупномасштабное производство.

Цель состоит не просто в том, чтобы максимизировать количество расплавленного материала за один цикл. Лучшее решение — согласовать мощность печей с производственным ритмом всего завода.

Почему размер печи должен соответствовать размеру формовочной линии?

Плавка и формовка тесно взаимосвязаны. После того, как металл достигает требуемого состояния, его необходимо подавать в формы со скоростью, достаточной для поддержания производственной линии. Если печь не может обеспечить достаточное количество расплавленного металла, формовочное оборудование может простаивать. Если печь производит значительно больше металла, чем может обработать формовочная система, часть ее мощности может остаться неиспользованной.

Именно поэтому при выборе размеров печи всегда следует учитывать и производительность формовочной машины. Решения HEXIN для производства шаров для шлифовки включают в себя автоматические формовочные линии, разработанные для различных производственных требований, поэтому плавильное оборудование можно выбирать в рамках скоординированного процесса, а не как отдельную машину.

Выбор правильной конфигурации печи

Производительность — лишь один из факторов при выборе печи для производства мелющих шаров. Производителям также следует учитывать тип производимых мелющих шаров, требуемую частоту плавления, планировку завода, энергетические условия, уровень автоматизации и потенциальные возможности расширения в будущем.

Компания HEXIN предлагает среднечастотные индукционные печи различной мощности, включая конфигурации от 0,25 до 5 тонн. Выбор оптимальной конфигурации зависит от ожидаемого объема производства проекта и взаимодействия печи с последующим формовочным и технологическим оборудованием. Такая гибкость позволяет планировать стадию плавки с учетом фактических потребностей предприятия, а не устанавливать одинаковую конфигурацию для каждого проекта.

Как среднечастотная печь вписывается в весь технологический процесс

А Индукционная печь средней частоты Используется в начале процесса производства мелющих шариков, когда сырье плавится перед тем, как расплавленный металл поступает на стадию формовки. Оттуда мелющие шарики проходят этапы разделения и очистки, термообработки и упаковки.

Это означает, что выбор печи следует рассматривать как часть всего производственного процесса:

Плавление → Формование → Разделение и очистка → Термообработка → Упаковка

При правильном согласовании этих этапов производители могут поддерживать более стабильный ритм производства и более эффективно использовать каждый элемент оборудования. Также становится проще планировать будущее увеличение производственных мощностей без перепроектирования всего производственного процесса.

План текущего объема производства и будущего расширения

Печь должна соответствовать сегодняшним производственным требованиям, но также стоит учитывать, в каком направлении будет развиваться завод. Если ожидается увеличение производства, плавильная система должна оставлять достаточный запас для будущего расширения. В то же время, выбор значительно большей мощности, чем может использовать завод, может оказаться неэффективным вложением.

Компания HEXIN сотрудничает с производителями мелющих элементов, чтобы подобрать плавильное оборудование, соответствующее производственным требованиям и конфигурации всего завода. Имея опыт в производстве оборудования для литья хромовых мелющих элементов, компания может скоординировать этап плавки с оборудованием для формовки, разделения и очистки, а также термообработки. Такой проектный подход помогает производителям выбирать печь, исходя из всего производственного процесса, а не только из одной величины производительности.

Часто задаваемые вопросы

Как определить правильный размер плавильной печи для производства шаров для измельчения?

Начните с целевого годового объема производства, затем учтите суточный объем производства, рабочее время, циклы плавки и мощность формовочной линии. Печь должна обеспечивать достаточное количество расплавленного металла, не превышая при этом значительно мощности последующих производственных процессов.

Может ли увеличение мощности плавильной печи повысить производительность по измельчению шаров?

Не обязательно. Производительность зависит от мощности и режима работы всей линии. Если формовочное оборудование не может переработать дополнительный расплавленный металл, увеличение размера печи само по себе не приведет к автоматическому увеличению объема готовой продукции.

Какова роль среднечастотной индукционной печи в производстве мелющих тел?

Она обеспечивает стадию плавления, необходимую перед формовкой. Печь плавит сырье и подает расплавленный металл для последующего процесса производства шаров для измельчения.

Следует ли планировать мощность печей одновременно с мощностью формовочной линии?

Да. Согласование мощности плавильной печи с мощностью формовочной печи помогает предотвратить превращение печи в узкое место или ее значительную недоиспользованность. Как правило, лучше планировать оба этапа в рамках одной производственной системы.
 

Как выбрать индукционную печь для производства шаров для измельчения?

Выбор подходящего плавильного оборудования — одно из первых решений, которое необходимо принять при планировании проекта по производству шаров для измельчения. Печь должна обеспечивать достаточную плавильную мощность для запланированного объема производства, не создавая при этом излишнего энергопотребления и не нарушая ритм последующих производственных этапов.

По этой причине, Индукционная печь Выбор не должен основываться только на размере печи. Лучше рассматривать весь производственный процесс, включая годовой объем производства, размер шаров, метод формования, график работы и планы будущего расширения. Печь, хорошо подходящая для небольшого литейного цеха, может оказаться неподходящим выбором для автоматизированного цеха по измельчению металла.

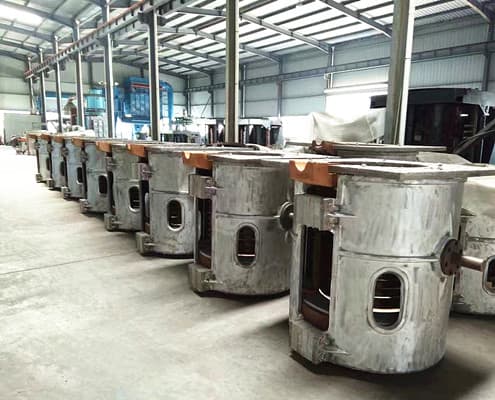
индукционная плавильная печь с алюминиевым корпусом

Начните с определения вашей производительности по производству шаров для измельчения.

Как правило, наиболее практичным отправным пунктом является производственная мощность. Завод по производству шаровых мельниц должен учитывать, сколько расплавленного металла требуется в каждом производственном цикле и как часто печь должна работать в течение дня.

Оборудование HEXIN для производства мелющих тел охватывает различные масштабы производства, а индукционные печи доступны в вариантах от 0,25 до 5 тонн. Вместо того чтобы просто выбирать самую большую доступную печь, ее мощность должна соответствовать целевому годовому объему производства заказчика и производительности формовочного оборудования. Это помогает избежать ситуаций, когда печь постоянно используется неэффективно или становится узким местом для остальной части линии.

Подберите мощность печи в соответствии с процессом формования.

Плавление и формование должны работать как единый процесс. Как только расплавленное железо достигнет требуемого состава и температуры, оно должно эффективно перемещаться в формы. Если процесс плавления не успевает за работой формовочного оборудования, эффективность производства может снизиться, даже если сама формовочная машина имеет высокую производительность.

Например, автоматические линии формования шаров HEXIN рассчитаны на годовой объем производства приблизительно от 5000 до 15000 тонн, в то время как ручное изготовление металлических форм обычно используется для проектов меньшего масштаба. Эта разница в методах производства напрямую влияет на требуемую производительность плавки и режим работы.

Почему технологии средних частот важны

А Индукционная печь средней частоты Этот метод особенно подходит для производства шлифовальных материалов, поскольку стадию плавления необходимо постоянно контролировать до того, как расплавленный металл поступит в процесс формования. Стабильные условия плавления помогают производителям поддерживать более предсказуемый производственный цикл и реагировать на различные производственные требования.

Компания HEXIN делит свои среднечастотные индукционные печи на печи с алюминиевым и стальным корпусом, предлагая различную мощность для разных проектов. Выбор оптимальной конфигурации зависит от требуемой производительности, условий эксплуатации и общего плана производства, а не от одной универсальной спецификации печи.

Учитывайте не только размер печи.

Производительность важна, но это лишь одна из составляющих решения о выборе оборудования. Перед выбором печи производители должны также учитывать тип производимой мелющей массы, ожидаемый годовой объем производства, график работы, затраты на электроэнергию, доступную производственную площадь и уровень автоматизации, запланированный для проекта.

Также стоит учитывать будущий рост производства. Печь, выбранная только для текущего объема производства, может стать ограничивающим фактором, если завод в дальнейшем увеличит мощности формования или продлит время работы. С другой стороны, избыточные мощности могут увеличить инвестиционные и эксплуатационные расходы без практической выгоды. Цель состоит в том, чтобы найти конфигурацию, которая подходит как для текущего проекта, так и для его реалистичного развития.

Как печь вписывается в общую производственную линию

Индукционная печь — это не изолированное оборудование. В типичном процессе литья с использованием хромовых абразивных элементов плавка сопровождается анализом сырья, формовкой, разделением и очисткой, термообработкой и упаковкой. Каждый этап влияет на следующий, поэтому выбор оборудования следует рассматривать с точки зрения всего технологического процесса.

Это особенно важно для автоматизированного производства. Производственная мощность плавильной линии должна соответствовать мощности формовочной линии, а последующие этапы очистки и термообработки также должны быть способны обрабатывать получаемый продукт. Рассмотрение всего процесса в целом упрощает определение правильных решений. Индукционная плавильная печь выбор конфигурации вместо выбора оборудования, основываясь только на одном техническом параметре.

Подберите оборудование, подходящее для всего проекта.

Для нового мелющего цеха или существующего завода, планирующего модернизацию, оптимальным вариантом является печь, соответствующая фактическим производственным требованиям проекта. Перед принятием окончательного решения о конфигурации следует учитывать целевой объем производства, метод формования, энергетические условия, планировку завода и планы будущего расширения.

Компания HEXIN обладает более чем 20-летним опытом в литье хромовых мелющих шариков и предоставляет услуги по подбору оборудования и планированию производственных площадок для проектов по выпуску мелющих шаров. Ее подход охватывает как стадию плавки, так и последующее оборудование, необходимое для формования, разделения, очистки и термообработки. Это позволяет разработать более скоординированное решение, вместо того чтобы рассматривать каждую машину как отдельную покупку.

Часто задаваемые вопросы

Для чего используется индукционная печь при производстве шаров для измельчения?

Он используется для плавления сырья перед тем, как расплавленный металл будет перенесен в форму для формования из шлифовальных шаров. Плавка является первым важным этапом производства при литье хромовых шлифовальных шаров.

Как выбрать подходящую мощность печи?

Производственная мощность должна соответствовать целевому годовому объему производства, производственному графику, методу формования и производительности оборудования на последующих этапах. Выбор печи, основываясь только на максимальной мощности, не всегда является наиболее экономичным подходом.

Почему индукционная печь средней частоты подходит для измельчения абразивных материалов?

Это практичное решение для плавления мелющих тел, которое может быть выбрано с различной производительностью в зависимости от производственных требований проекта.

Можно ли интегрировать печь в полноценную линию по производству шаров для измельчения?

Да. Плавильное оборудование может быть согласовано с оборудованием для формования, разделения и очистки, термообработки и другим оборудованием для формирования полного технологического процесса производства мелющих шариков.


Как линии формования мелющих шаров поддерживают крупномасштабное производство мелющих материалов

Введение

Непрерывный рост горнодобывающей, цементной и горноперерабатывающей промышленности привел к увеличению спроса на высококачественные мелющие элементы. По мере расширения производственных мощностей все больше компаний стремятся создать эффективные и стабильные системы. Производство мелющих материалов Система стала важным фактором, который необходимо учитывать.

Для крупных производителей эффективность производства и стабильность качества продукции являются важнейшими факторами поддержания конкурентоспособности. Надежный Линия формования шлифовальных шариков обеспечивает основу для массового производства, повышая стабильность производственных процессов, оптимизируя рабочий процесс и поддерживая непрерывную поставку мелющих шариков, необходимых промышленным рынкам.


Растущий спрос на крупномасштабное производство мелющих тел

Мешалки играют важную роль в измельчении минералов и переработке материалов. В связи с расширением мировой горнодобывающей деятельности и растущими требованиями перерабатывающих предприятий, производителям необходимо выпускать большие объемы мелющих шаров, сохраняя при этом стабильное качество.

Традиционные методы производства могут столкнуться с проблемами при увеличении объемов производства, включая нестабильность выпускаемой продукции, более высокие трудозатраты и трудности в поддержании однородности продукции. По этой причине современные производители мелющих шариков все чаще внедряют специализированные производственные системы, способные поддерживать непрерывное и стандартизированное производство.

Хорошо спроектированный Линия формования шлифовальных шариковпомогает заводам справляться с возросшими производственными потребностями за счет интеграции нескольких этапов производства и создания более эффективного производственного процесса.


Почему крупным заводам необходимы современные линии литья под давлением?

Для крупномасштабного производства мелющих тел требуется оборудование, способное надежно работать в течение длительного времени. В отличие от небольших производственных предприятий, промышленным заводам необходимы решения, обеспечивающие стабильную производительность при соблюдении строгих требований к продукции.

Профессиональная линия литья помогает контролировать важные производственные факторы, в том числе:

Коэффициент производства Описание
Стабильные размеры шлифовальных шариков Обеспечивает равномерный размер и форму мелющих шариков для стабильной работы в процессах измельчения.
Стабильное качество литья Обеспечивает надежные результаты формования в процессе непрерывного производства.
Повышение эффективности производства Повышает скорость выпуска продукции и сокращает перебои в производстве.
Снижение вариативности между партиями. Минимизирует различия в качестве продукции в разных производственных циклах.

Процесс формования является ключевым этапом в производстве шлифовальных шаров, поскольку он напрямую влияет на форму и точность готовых изделий. Использование специализированного формовочного оборудования позволяет производителям лучше контролировать результаты производства и повышать общую надежность изготовления.


Поддержка непрерывного производства с помощью интегрированного оборудования.

Комплектная линия по формованию мелющих шаров обычно является частью более крупной системы производства мелющих элементов. Для обеспечения непрерывного производства необходимо, чтобы различные этапы производства эффективно взаимодействовали друг с другом.

Общий производственный процесс обычно включает непрерывную последовательность этапов, начиная с подготовки сырья и заканчивая плавкой металла. Затем расплавленный материал формуется методом формования из шлифовальных шаров, после чего изделия подвергаются разделению и очистке. Последующая термообработка применяется для повышения твердости и износостойкости, и, наконец, проводится контроль качества, чтобы гарантировать соответствие готовых шлифовальных шаров требуемым стандартам.

Каждый этап вносит свой вклад в конечные характеристики мелющих материалов. Например, стабильное формование помогает поддерживать однородность продукта, а правильная термообработка повышает твердость и износостойкость.

Для предприятий с большими производственными объемами интеграция оборудования имеет особенно важное значение. Скоординированная производственная система может сократить перебои, улучшить рабочий процесс и поддержать долгосрочные производственные операции.


Создание эффективных производственных мощностей по выпуску мелющих материалов.

При планировании крупномасштабного предприятия по производству мелющей среды компаниям необходимо учитывать не только производственное оборудование. На этапе планирования следует оценить планировку завода, производственную мощность, соответствие оборудования и возможности будущего расширения.

Правильный выбор производственного решения позволяет производителям создавать более гибкие и масштабируемые производственные мощности. Независимо от того, увеличивается ли текущий объем производства или создается новый цех по производству мелющих шаров, грамотное планирование оборудования может помочь предприятиям адаптироваться к меняющимся требованиям рынка.

Опытный поставщик оборудования может обеспечить техническую поддержку на протяжении всего процесса, от выбора оборудования и проектирования производственной линии до установки и ввода в эксплуатацию.


Поддержка промышленного производства с помощью надежных решений.

Компания Ningguo Hexin, являясь профессиональным производителем оборудования для производства мелющих шаров, предлагает решения, разработанные для предприятий, стремящихся создать или расширить свои мощности по производству мелющих шаров. Компания предлагает оборудование, охватывающее ключевые производственные процессы, включая формовку, плавку, термообработку и контроль качества.

Сочетая надежное оборудование с индивидуальными производственными решениями, компания Hexin помогает своим клиентам разрабатывать эффективные решения. Системы производства мелющих материалов которые отвечают различным производственным требованиям.

В условиях растущего мирового спроса на мелющие материалы инвестиции в подходящую линию формования мелющих шаров позволяют производителям повысить стабильность производства, расширить мощности и заложить более прочную основу для долгосрочного промышленного роста.

Сколько стоит линия по производству шаров для шлифовки? Факторы, влияющие на инвестиции.

Введение

Спрос на мелющие элементы продолжает расти с развитием горнодобывающей, цементной и минерально-перерабатывающей промышленности. Для компаний, планирующих выйти на рынок производства мелющих элементов, инвестиции в надежные решения являются важным шагом. Линия по производству мелющих шаров Это важное решение. Однако общая сумма

Стоимость инвестиций определяется не одним фактором. Производственная мощность, конфигурация оборудования...

Уровень автоматизации, а также требования к качеству — все эти факторы влияют на конечную сумму инвестиций.

Понимание этих факторов может помочь инвесторам выбрать подходящее производственное решение, вместо того чтобы сосредотачиваться только на первоначальной стоимости оборудования.

Какие факторы влияют на стоимость G?Линия по производству шлифовальных шариков?


Стоимость линии по производству шаров для измельчения зависит главным образом от производственных требований и уровня комплектации оборудования. Разные клиенты могут нуждаться в различных решениях в зависимости от целевого объема производства, технических характеристик продукции и рыночного спроса.

Производственные мощности и требования к объему выпуска продукции

Одним из важнейших факторов, влияющих на инвестиции, является производственная мощность. Для небольшого производственного предприятия и крупного промышленного завода по производству мелющей среды требуются различные размеры и конфигурации оборудования.

Для более производительной производственной линии обычно требуется более крупное плавильное оборудование, более совершенные системы формования и более мощные возможности термообработки. Поэтому компаниям следует сначала определить ожидаемый годовой объем производства, прежде чем выбирать подходящую производственную линию.


Конфигурация оборудования и уровень автоматизации

Современное производство шаров для измельчения ориентировано на повышение эффективности производства и обеспечение стабильного качества продукции. По сравнению с традиционными методами производства, автоматизированная линия по производству шаров для измельчения позволяет сократить ручные операции и обеспечить более стабильное качество продукции.


В конфигурацию оборудования могут входить:

Оборудование Функция
Индукционная плавильная печь Плавит сырье для подготовки расплавленного металла к литью.
Машина для формования шаров Формирует шлифовальные шары требуемого размера и формы.
Оборудование для разделения и очистки Удаляет излишки материала и обеспечивает качество поверхности.
Оборудование для термической обработки Улучшает твердость и износостойкость шлифовальных шаров.
Оборудование для контроля качества Испытания на прочность

состав и консистенция продукта

Уровень автоматизации, выбранный заказчиком, напрямую повлияет на стоимость инвестиций. Однако правильно спроектированная автоматизированная система может помочь повысить эффективность производства и снизить долгосрочные эксплуатационные расходы.


Почему качество оборудования важно для долгосрочных инвестиций?

При инвестировании в оборудование для производства мелющей среды самая низкая начальная цена не всегда является наиболее экономичным вариантом. Надежность оборудования, стабильность производства и требования к техническому обслуживанию могут существенно повлиять на общую окупаемость инвестиций.

Грамотно спроектированная производственная линия помогает производителям выпускать продукцию. шары для помола с постоянным размером, твердостью и износостойкостью. Это особенно важно для клиентов, поставляющих продукцию в горнодобывающую и цементную промышленность, где эффективность работы мелющих тел напрямую влияет на производительность.

Поэтому инвесторам следует учитывать не только стоимость приобретения оборудования, но и такие факторы, как...


срок службы, техническая поддержка и перспективы расширения производства.

Как комплексное решение для производства шлифовальных материалов может помочь инвесторам?

Строительство производство мелющих тел Для успешного производства требуется нечто большее, чем просто приобретение отдельных машин. Комплексное решение должно учитывать весь производственный процесс, от плавки сырья до окончательной проверки качества.

Компания Ningguo Hexin, обладающая опытом в производстве оборудования для измельчения материалов, предлагает индивидуальные решения для клиентов, которым необходимо создать или модернизировать предприятие по производству шаров для измельчения. Компания предлагает такое оборудование, как линии формования шаров для измельчения, плавильные печи, системы термообработки и испытательное оборудование, отвечающее различным производственным требованиям.

Проанализировав производственные цели и технические характеристики продукции, профессиональный поставщик может помочь клиентам выбрать подходящее решение.


конфигурировать оборудование и создавать более эффективный производственный процесс.

Что следует учитывать компаниям перед инвестированием в линию по производству шлифовальных шаров?

Прежде чем принимать инвестиционное решение, компаниям следует оценить несколько ключевых моментов:


Цели производства: Определить необходимый объем производства и целевой рынок.

Требования к продукту: Учитывайте размер шаров для измельчения, тип материала и требования к производительности.

Условия на производстве: Оцените доступное пространство, энергоснабжение и производственную среду.

Техническая поддержка: Выбирайте поставщика, который может предоставить инструкции по установке, настройке оборудования и послепродажному обслуживанию.

Тщательное планирование до инвестирования может помочь избежать ненужных затрат и гарантировать, что производственная линия будет соответствовать будущим потребностям развития бизнеса.

Часто задаваемые вопросы

Сколько стоит линия по производству шаров для шлифовки?

Стоимость линии по производству шаров для измельчения варьируется в зависимости от производственной мощности, конфигурации оборудования, уровня автоматизации и требований заказчика. Как правило, индивидуальное решение разрабатывается с учетом специфических потребностей каждого проекта.

Какое оборудование необходимо для производства шлифовальных шаров?

Полная система для производства шлифовальных шаров может включать в себя плавильную печь, формовочное оборудование, систему термообработки, оборудование для очистки и машины для контроля качества.

Сколько времени требуется для создания установки по производству мелющей среды?

Время установки зависит от таких факторов, как выбор оборудования, заводская подготовка, монтаж и требования к вводу в эксплуатацию. Профессиональная техническая поддержка поможет ускорить этот процесс.

Почему автоматизация важна в производстве шаров для шлифовки?

Автоматизация помогает повысить стабильность производства, сократить объем ручных операций и поддерживать стабильное качество продукции при крупномасштабном производстве.

Критическая роль линий по производству мелющей среды в медедобывающей промышленности

В процессе обогащения медной руды стадия измельчения часто определяет эффективность последующих операций разделения; измельчающие материалы, в свою очередь, являются ключевым фактором, влияющим на стабильность этой стадии. Для такого сырья, как медная руда, характеризующаяся сложными минеральными срастаниями и высокими требованиями к степени извлечения, качество, износостойкость и состав измельчаемого материала имеют первостепенное значение. мелющие тела Это напрямую влияет на эффективность измельчения. Следовательно, многие предприятия считают линию по производству мелющих элементов важнейшим компонентом при оптимизации своих линий по переработке медной руды.


Почему шлифовальные материалы важны?

После начала измельчения медной руды в нее вступают измельчающие элементы, такие как стальные шарики и сегменты, которые воздействуют на руду и истирают ее. Этот процесс определяет, можно ли измельчить руду до нужного размера частиц. Если качество измельчающих элементов непостоянно — например, недостаточная твердость или чрезмерный износ — это приводит к снижению эффективности измельчения и неполному высвобождению руды, что негативно сказывается на коэффициенте извлечения меди.


Как это влияет на коэффициенты извлечения меди?

Эффективность извлечения медной руды часто тесно коррелирует с тонкостью помола. Если линия по производству шлифовальных материалов Благодаря возможности стабильной поставки шаров для измельчения с одинаковыми характеристиками и превосходной износостойкостью, шаровая мельница может поддерживать стабильное рабочее состояние, способствуя более полному разделению медных минералов и пустой породы. Это, в свою очередь, облегчает последующую стадию флотации для извлечения медных минералов, тем самым минимизируя потери ценных металлов.


Каково его влияние на производственные затраты?

Многие сосредотачиваются исключительно на цене приобретаемых мелющих элементов; однако в действительности ее влияние на общие производственные затраты гораздо значительнее. Хотя высококачественные мелющие элементы могут стоить дороже за единицу, их превосходная износостойкость, меньший расход и сокращение времени простоя делают их — при всесторонней оценке — более экономичным выбором. Напротив, мелющие элементы низкого качества требуют частой замены, приводят к неэффективной работе и увеличивают как потребление электроэнергии, так и затраты на техническое обслуживание.


Что это означает для стабильности производства?

Линии переработки медной руды обычно работают в непрерывном режиме; следовательно, любые колебания на стадии измельчения неизбежно нарушат последующие процессы, такие как флотация, сгущение и обезвоживание. Линия по производству мелющих тел, способная стабильно поставлять продукцию, соответствующую установленным стандартам, помогает стабилизировать работу системы измельчения и минимизировать колебания размера частиц, тем самым обеспечивая бесперебойную, эффективную и стабильную работу всей линии переработки медной руды. В горнодобывающей промышленности, связанной с добычей меди, формование шлифовальных материалов линия  Эта функция служит не только для обеспечения необходимыми расходными материалами, но и играет решающую роль в определении эффективности измельчения, коэффициентов извлечения и общих эксплуатационных затрат.


Высококачественные мелющие элементы помогают медным рудникам поддерживать стабильное распределение частиц по размерам, повышать эффективность последующих процессов флотации и минимизировать износ оборудования. Для проектов по добыче меди, стремящихся к высокой эффективности, стабильности работы и экономичности, приоритетное внимание к качеству мелющих элементов имеет первостепенное значение. Компания Ningguo Hexin по-прежнему привержена оказанию надежной поддержки соответствующим отраслям.

Как решить распространенные технические проблемы при производстве высокохромистой шлифовальной среды?

Эти изделия отличаются высокой твердостью и исключительной износостойкостью. высокохромистые шлифовальные материалы Высокохромистые мелющие материалы широко используются в таких отраслях, как горнодобывающая промышленность, металлургия и производство строительных материалов. Однако в процессе производства, на который влияют различные факторы, включая сырье, оборудование и технологии, часто возникает ряд технических проблем. Эти проблемы напрямую влияют как на качество мелющих материалов, так и на общую эффективность производства. Для решения этих проблем крайне важно внедрение эффективных технических усовершенствований и оптимизация процессов для повышения стандартов производства. В данной статье анализируются распространенные технические проблемы, возникающие при производстве высокохромистых мелющих материалов, и предлагаются соответствующие решения.


Во-первых, неравномерность пропорций сырья является существенным фактором, способствующим нестабильному качеству мелющих тел. Эффективность высокохромистых литых шаров в значительной степени зависит от точного контроля содержания хрома и углерода. При чрезмерных колебаниях размеров частиц сырья или при недостаточном перемешивании полученные литые шары могут иметь неравномерность плотности, пористость или трещины. Решение заключается в строгом контроле процесса просеивания сырья, внедрении современных систем дозирования для обеспечения автоматизированного и точного взвешивания, а также в проведении проверок однородности на этапе смешивания для гарантирования стабильности химического состава каждой партии сырья.


Во-вторых, проблемы, связанные с процессами плавки и литья, также могут ухудшить характеристики шлифовальных тел. Если температура плавления высокохромистых литых шаров слишком высока или слишком низка, это может привести к структурной неоднородности внутри шара, что негативно скажется на его твердости и износостойкости. Кроме того, непостоянная скорость литья или неправильный контроль температуры формы могут привести к дефектам, таким как пористость и шлаковые включения. Меры по исправлению ситуации включают использование высокоточных плавильных печей с регулируемой температурой и интеллектуальных систем литья, оптимизацию температурных профилей и строгое регулирование скорости литья для обеспечения равномерного заполнения форм расплавленным металлом.


Во-третьих, еще одной распространенной проблемой является недостаточная термообработка литых шариков. Высокохромистые шлифовальные материалы требуют специальных процессов закалки и отпуска для достижения оптимальной твердости и ударной вязкости. Если температура термообработки слишком низкая или ее продолжительность слишком короткая, шарики могут не соответствовать требуемым параметрам твердости; и наоборот, если температура слишком высокая или продолжительность слишком длительная, материал может стать хрупким. Производители должны установить строгие протоколы термообработки, использовать современное оборудование для контроля температуры, а также проводить испытания на твердость и микроструктурный анализ, чтобы гарантировать стабильную и надежную работу системы термообработки.


Кроме того, проблемы, возникающие на этапах шлифовки и полировки, также могут повлиять на качество конечного продукта. Если поверхность литых шариков недостаточно гладкая или на ней остаются заусенцы, это может негативно сказаться как на эффективности шлифовки, так и на сроке службы. Решение заключается в использовании высокоэффективных методов. шлифовальное оборудование—интегрируется с автоматизированными системами контроля — для сортировки, повторной обработки и финишной обработки поверхности сферических тел, обеспечивая тем самым точность размеров и качество поверхности.


Наконец, ненадлежащее техническое обслуживание оборудования может привести к перебоям в производстве и появлению бракованной продукции. Производственная линия для высокохромистых абразивных материалов включает в себя разнообразное оборудование, в том числе плавильные печи, литейные машины и печи для термообработки, которые при длительной эксплуатации подвержены износу, засорению или сбоям в работе систем управления. Поэтому предприятиям необходимо разработать режим регулярного технического обслуживания и плановых проверок, оперативно заменять изнашивающиеся компоненты и проводить обучение операторов для повышения стабильности и безопасности производственной линии.


Оптимизация состава сырья, совершенствование процессов плавки и литья, улучшение процедур термообработки и совершенствование управления техническим обслуживанием оборудования позволяют предприятиям эффективно решать распространенные технические проблемы, присущие производству высокохромистых мелющих тел, тем самым повышая как качество продукции, так и эффективность производства. Будучи лидером отрасли, компания Ningguo Hexin остается на передовой позиции в секторе, отличаясь передовыми производственными мощностями, тщательным контролем технологических процессов и обширным техническим опытом. Компания стремится предоставлять клиентам высококачественную и высокоэффективную продукцию. шаровой измельчитель Эти решения позволяют различным отраслям промышленности повысить свою производительность и конкурентоспособность на рынке.

Основное оборудование и технологические процессы для линий по производству мелющих тел.

Поскольку промышленные отрасли продолжают предъявлять все более высокие требования к качеству продукции и эффективности производства, линии по производству шлифовальных материалов Мелющие элементы играют ключевую роль в самых разных отраслях промышленности. Будь то горнодобывающая, химическая, керамическая, лакокрасочная или другие отрасли, производство мелющих элементов напрямую влияет на производительность и качество конечного продукта. Для достижения эффективного и стабильного производства крайне важно выбрать подходящее основное оборудование и оптимизировать производственные процессы. В этой статье подробно рассматриваются основное оборудование и технологические процессы, используемые в линиях по производству мелющих элементов, что поможет специалистам отрасли понять, как повысить эффективность производства и качество продукции.


Какие основные компоненты оборудования входят в состав линии по производству мелющей среды?

В состав основного оборудования линии по производству мелющей среды входят шаровые мельницы, смесители, классификаторы, сушилки и упаковочные машины, а также другие устройства. Каждая из этих машин выполняет определенную функцию, обеспечивая в совокупности эффективность и стабильность всего производственного процесса.


Шаровые мельницы: Являясь центральным компонентом линии по производству мелющих тел, шаровые мельницы в основном используются для измельчения сырья до требуемого размера частиц. В зависимости от конкретных требований шаровые мельницы могут быть разделены на типы для сухого и мокрого измельчения, и они широко используются при переработке таких материалов, как руды, металлические частицы и керамика.


Смесители: Смесители используются для равномерного смешивания сырья с мелющими частицами, обеспечивая тем самым производство однородной партии мелющих частиц. Различные типы смесителей подходят для разных материалов — таких как жидкости или твердые частицы — что обеспечивает высокую степень адаптивности.


Классификаторы: Классификаторы используются для сортировки измельченных материалов по размеру частиц, обеспечивая соответствие конечного продукта заданным параметрам размера. Классификаторы обычно используются в сочетании с шаровыми мельницами; такое сочетание помогает повысить эффективность измельчения и одновременно снизить энергопотребление.


Сушилки: Для сырья с высоким содержанием влаги сушилки эффективно удаляют избыток воды, предотвращая тем самым повреждение готового продукта из-за влажности во время хранения. Точно контролируя температуру и уровень влажности, сушилки играют решающую роль в обеспечении стабильного качества измельчающей массы.


Упаковочные машины: Являясь заключительным этапом процесса, упаковочные машины упаковывают готовые мелющие материалы, облегчая их хранение и транспортировку. Современные упаковочные машины, как правило, оснащены автоматизированными системами взвешивания и запечатывания, что значительно повышает общую эффективность производства.


Каков технологический процесс производства мелющих шариков?

Производственный процесс для мелющие тела Обычно производство включает несколько ключевых этапов: подготовка сырья, смешивание, измельчение, классификация, сушка и упаковка. Оптимизация каждого из этих этапов напрямую влияет на качество конечного продукта и общую эффективность производства.


Подготовка сырья: Сначала необходимо выбрать подходящее сырье, например, стальные шарики или керамические частицы. Эти материалы проходят тщательную проверку и обработку, чтобы гарантировать соответствие их качества установленным стандартам.


Смешивание: Различные типы мелющих тел равномерно смешиваются со вспомогательными материалами. Этот процесс смешивания должен выполняться с точно заданной продолжительностью и скоростью, чтобы предотвратить неоднородность материала, которая в противном случае может снизить эффективность последующих операций измельчения.


Измельчение: Материалы измельчаются с помощью такого оборудования, как шаровые мельницы, для постепенного уменьшения размера частиц сырья до желаемого значения. На этом этапе продолжительность и скорость измельчения регулируются в зависимости от специфических характеристик материала, чтобы достичь оптимального баланса между эффективностью измельчения и энергопотреблением.


Классификация: После стадии измельчения материал подвергается классификации по размеру частиц с помощью классификатора. Это гарантирует, что только частицы, соответствующие требуемым параметрам, проходят на следующий этап, а несоответствующие частицы возвращаются в измельчитель для повторной обработки.


Сушка: Если материал содержит влагу, его подвергают процессу сушки с использованием сушилки для удаления избытка воды. Этот этап имеет решающее значение для предотвращения любого негативного воздействия на производительность и срок хранения измельчающих материалов.


Упаковка: Наконец, высушенные и отсортированные мелющие материалы поступают на этап упаковки, где с помощью автоматических упаковочных машин осуществляется количественная упаковка, что обеспечивает единообразие как внешнего вида, так и качества продукта.


Как выбрать подходящее мелющее оборудование для удовлетворения разнообразных производственных потребностей?

Различные производственные требования предъявляют разные требования к выбору мелющего оборудования. При выборе подходящего оборудования необходимо тщательно учитывать следующие факторы:


Характеристики материалов: Различные типы материалов предъявляют разные требования к оборудованию. Для материалов с высокой твердостью выбранная шаровая мельница должна обладать превосходной износостойкостью и более высокой эффективностью измельчения; наоборот, для хрупких материалов может быть более подходящей мельницей с мешалкой, поскольку она минимизирует механическое воздействие на материал.


Требования к размеру частиц: Конкретные требования к размеру частиц измельчающей среды являются решающим фактором при выборе оборудования. Для продуктов, требующих очень мелкого помола, крайне важно выбрать оборудование, способное обеспечить более тонкий эффект измельчения, например, высокоэффективные шаровые мельницы или вибрационные мельницы.


Производственная мощность: Производственная мощность — еще один важный фактор, который следует учитывать при выборе оборудования. Производственные линии со значительными требованиями к объему выпуска продукции требуют выбора высокопроизводительного и высокоэффективного оборудования, такого как шаровые мельницы большого объема и классификаторы, чтобы обеспечить максимальную эффективность работы линии.


Энергопотребление и стоимость: Энергопотребление оборудования напрямую влияет на производственные затраты. Выбор энергоэффективного оборудования может эффективно снизить эксплуатационные расходы; например, использование шаровых мельниц, оснащенных технологией частотно-регулируемого привода (ЧРП), позволяет динамически регулировать энергопотребление в зависимости от фактической рабочей нагрузки.


Каким образом автоматизация и интеллектуальные технологии повышают эффективность линий по производству шлифовальных материалов?

Благодаря достижениям в области промышленной автоматизации и интеллектуальных технологий, в производственных линиях по выпуску мелющей среды все чаще используется автоматизированное и интеллектуальное оборудование. Такая интеграция играет ключевую роль в повышении эффективности производства и одновременном снижении затрат на рабочую силу.


Автоматизированные системы управления: Благодаря внедрению систем управления на базе ПЛК, отдельные единицы оборудования на производственной линии могут быть полностью автоматизированы. Операторам достаточно настраивать параметры через панель управления, что позволяет всему производственному процессу работать автономно; это значительно минимизирует ошибки, связанные с ручным управлением, и снижает трудозатраты.


Технологии поточного мониторинга: Современные производственные линии часто оснащаются оборудованием для поточного мониторинга, способным отслеживать критически важные параметры, такие как размер частиц продукта, содержание влаги и температура, в режиме реального времени. Эти данные передаются через систему сбора данных в центральный блок управления, что позволяет вносить корректировки в производственные параметры в режиме реального времени и обеспечивать стабильное качество продукции.


Интеллектуальные системы планирования: используя достижения в области больших данных и облачных вычислений, интеллектуальные системы планирования могут автоматически регулировать темпы производства и загрузку оборудования в зависимости от производственных потребностей и состояния оборудования. Это оптимизирует производственные процессы, предотвращает такие проблемы, как перегрузка оборудования или ненужные простои, и в конечном итоге повышает общую эффективность производства.


В контексте современного промышленного производства оптимизация и интеллектуальная трансформация шлифовальные материалы Технологии постоянно совершенствуются. Благодаря внедрению современного оборудования и усовершенствованных производственных процессов производители могут добиться значительного повышения эффективности производства, снизить энергопотребление и обеспечить стабильность качества продукции. По мере развития технологий линии по производству мелющих тел будут становиться еще более эффективными и интеллектуальными, удовлетворяя тем самым разнообразные и меняющиеся потребности рынка. Компания Ningguo Hexin по-прежнему стремится предоставлять высококачественные производственные решения для мелющих тел, помогая различным отраслям промышленности повышать свои производственные возможности и укреплять конкурентоспособность на рынке.


Различия между линиями литья под давлением и традиционным линейным проектированием.

Линии литья оболочек Традиционные линейные конструкции значительно различаются по оптимизации структуры и функциональной реализации. Традиционные линейные конструкции часто делают акцент на геометрической простоте и эстетической привлекательности, в то время как конструкции линий литья в оболочковые формы сосредоточены на оптимизации структурных характеристик посредством механического анализа и сложных математических моделей. С непрерывным развитием инженерных технологий применение линий литья в оболочковые формы в различных областях постепенно расширяется, особенно в ситуациях, требующих сопротивления сложным внешним воздействиям или оптимизации гидродинамики. В данной статье будут рассмотрены основные различия между линиями литья в оболочковые формы и традиционными линейными конструкциями.


Различия в философии дизайна

Традиционный линейный дизайн в первую очередь фокусируется на внешнем контуре объекта или сооружения, делая акцент на использовании простых геометрических фигур (таких как прямые линии и окружности) для описания и построения форм в рамках определенных функциональных и эстетических требований. Этот подход к дизайну часто стремится к простоте и стабильности формы, что часто встречается в фасадах зданий и конструкциях кузовов автомобилей.


В отличие от этого, проектирование литьевых линий для оболочков является более сложным и динамичным процессом, направленным на поиск оптимальной формы объекта или конструкции под воздействием множества факторов, таких как механика, аэродинамика и теплодинамика. Проектирование профиля оболочки включает в себя не только определение внешней формы, но и использование математических моделей для расчета реакции конструкции и распределения напряжений под различными нагрузками. Это делает проектирование профиля оболочки более ориентированным на углубленную оптимизацию характеристик конструкции, особенно с точки зрения несущей способности, устойчивости и гидродинамики.


Различия в областях применения

Традиционный профильный дизайн широко используется в областях, не требующих сложного механического анализа, таких как формы обычных зданий, мебели и транспортных средств. Проекты в этих областях, как правило, проще, больше ориентированы на сочетание эстетики и функциональности, с относительно меньшими требованиями к оптимизации конструкции.


С другой стороны, проектирование профилей оболочек часто используется в областях, требующих сопротивления сложным внешним воздействиям или оптимизации гидродинамики, таких как аэрокосмическая промышленность, судостроение и мостостроение. В этих областях профили оболочек должны не только обеспечивать структурную устойчивость, но и учитывать такие факторы, как воздушный поток, распределение давления и изменения температуры. Например, при проектировании оболочек самолетов профили оболочек могут эффективно снижать сопротивление воздушного потока и повышать эффективность полета; в строительных конструкциях проектирование профилей оболочек может повысить сейсмостойкость здания и его ветровую нагрузку.


Различия в методах расчета

Традиционные расчеты профиля относительно просты и обычно основаны на геометрических принципах и базовых формулах инженерной механики для определения формы. Устойчивость и несущая способность конструкций в основном прогнозируются с помощью статического анализа, без использования сложных динамических или гидродинамических расчетов.


С другой стороны, проектирование оболочек требует более сложных математических моделей и вычислительных инструментов, обычно использующих передовые численные методы, такие как анализ методом конечных элементов (МКЭ), для прогнозирования и оптимизации характеристик конструкции. Механический анализ при проектировании оболочек часто учитывает множество факторов, таких как упругость материала, пластичность, гидродинамика и теплопередача, что приводит к сложному процессу вычислений, включающему многочисленные этапы моделирования и оптимизации. Кроме того, с развитием компьютерных технологий конструкции оболочек могут многократно проверяться и оптимизироваться с помощью программного обеспечения для моделирования, что еще больше повышает точность и практичность проектирования.


Различия в оптимизации производительности

Традиционная оптимизация конструкции в основном фокусируется на эстетике и функциональности, а оптимизация характеристик редко включает в себя углубленный механический и аэродинамический анализ. Конструкторы, как правило, вносят простые корректировки, основываясь на опыте и практических потребностях, что ограничивает пространство для оптимизации.


Линия по производству оболочков методом литья под давлением Однако проектирование стремится к всесторонней оптимизации характеристик, фокусируясь не только на эстетических требованиях, но и на улучшении механических свойств. Например, в проектировании мостов профили оболочки могут эффективно распределять нагрузки и снижать расход материала; в автомобильном проектировании оптимизация профилей оболочки не только снижает сопротивление воздуха, но и повышает прочность и безопасность кузова. Поэтому оптимизация характеристик профилей оболочки фокусируется не только на форме, но и требует всестороннего учета влияния множества физических параметров для достижения всесторонней структурной оптимизации.


Профили оболочечных конструкций значительно отличаются от традиционных профилей по философии проектирования, областям применения, методам расчета и оптимизации характеристик. Проектирование профилей оболочечных конструкций направлено не только на оптимизацию внешнего вида, но и на углубленную оптимизацию структурной механики и множества физических факторов. Благодаря технологическому прогрессу профили оболочечных конструкций будут все чаще применяться в высокопроизводительных областях, стимулируя инновации и развитие в таких отраслях, как архитектура, аэрокосмическая промышленность и машиностроение.

Как обслуживать и ухаживать за линией закалки в масле

Линия закалки в масле Маслозакалочное оборудование играет решающую роль в термообработке металлов, напрямую влияя на качество продукции и эффективность производства. Регулярное техническое обслуживание необходимо для обеспечения стабильной работы и продления срока службы оборудования. В данной статье подробно описаны методы технического обслуживания оборудования линии маслозакалки, включая очистку, замену масла, проверку системы контроля температуры и меры безопасности, чтобы помочь пользователям лучше управлять оборудованием и обеспечивать его эффективную работу.


1. Регулярная чистка и осмотр.

При длительной эксплуатации в масле накапливаются примеси, отложения и металлическая стружка, что потенциально может привести к засорению масляного насоса и снижению эффективности теплообменника. Поэтому регулярная очистка имеет решающее значение. Очистка должна включать следующее:


Система фильтрации масла: Регулярно осматривайте масляный фильтр и своевременно удаляйте загрязнения, чтобы предотвратить ухудшение потока масла.


Очистка теплообменника: В трубах теплообменника легко накапливается накипь, что влияет на эффективность теплообмена. Для очистки труб и обеспечения тепловой эффективности оборудования можно использовать специальные чистящие средства.


Очистка масляного бака: Регулярно очищайте дно масляного бака от осадка и примесей, чтобы предотвратить загрязнение масла.


  1. Замена и долив масла:

Масло является основной рабочей средой оборудования для маслозакалки, и его качество напрямую влияет на эффективность термообработки. Масло следует регулярно заменять в зависимости от износа. В основном для маслозакалки используются минеральные и синтетические масла, а срок их службы зависит от температуры, загрязнений и частоты использования.


Цикл замены масла: В нормальных условиях масло необходимо заменять каждые 6 месяцев – 1 год. Для часто используемого оборудования цикл замены может быть соответствующим образом сокращен.


Анализ масла: При замене масла необходимо проверить его температуру, кислотное число, вязкость и другие показатели, чтобы убедиться, что оно соответствует требованиям.


Долив масла: В процессе производства следует уделять внимание пополнению запасов масла, чтобы избежать недостаточного его объема, что приводит к снижению эффективности охлаждения.


  1. Осмотр и техническое обслуживание системы регулирования температуры:  Система контроля температуры в линии закалки в масле имеет решающее значение для обеспечения стабильности процесса закалки и качества продукции. Неисправность системы контроля температуры приведет к колебаниям температуры масла, что повлияет на эффективность закалки. Поэтому систему контроля температуры следует регулярно проверять и обслуживать.


Калибровка датчиков температуры: Регулярно калибруйте датчики температуры в системе контроля температуры для обеспечения точных измерений температуры. Неточные датчики температуры напрямую влияют на процессы нагрева и охлаждения масла.


Проверка нагревательных элементов: Регулярно проверяйте рабочее состояние нагревательных элементов, чтобы обеспечить нормальный нагрев и избежать перегрева или неравномерного нагрева.


Техническое обслуживание системы охлаждения: Оборудование линии закалки масла обычно оснащается системой охлаждения для обеспечения стабильной температуры масла. Регулярно проверяйте насос системы охлаждения и радиатор для обеспечения их нормальной работы.


  1. Техническое обслуживание трубопроводов и клапанов

трубопроводы и клапаны в оборудование для закалки масла являются ключевыми компонентами для передачи и регулирования потока масла. Утечки в трубопроводах или неисправности клапанов могут привести к снижению потока масла, что повлияет на эффективность работы оборудования.


Осмотр трубопровода: Регулярно проверяйте герметичность соединений маслопроводов, чтобы предотвратить утечки масла из-за старения или повреждения труб. Используйте герметизирующие материалы для осмотра и замены герметиков в местах соединений труб.


Техническое обслуживание клапанов: Регулярно проверяйте герметичность и работоспособность клапанов. Засорение или повреждение клапанов может повлиять на поток и давление масла, что, в свою очередь, скажется на процессе охлаждения.


  1. Общий осмотр и смазка оборудования.

Помимо упомянутых выше отдельных компонентов, для обеспечения стабильной работы оборудования линии маслозакалки также необходим регулярный осмотр. Это включает в себя комплексную проверку масляного насоса, двигателя и трансмиссионной системы для обеспечения бесперебойной работы оборудования.


Регулярная смазка: механические детали, такие как масляный насос и приводной вал, следует регулярно смазывать, чтобы предотвратить повреждение компонентов из-за чрезмерного трения.


Регулярный осмотр подшипников: Подшипники в работающем оборудовании подвержены износу из-за длительной эксплуатации. Регулярный осмотр и замена неисправных подшипников могут эффективно продлить срок службы оборудования.


  1. Проверка безопасности

Оборудование для закалки в масле предполагает использование высокотемпературных масел, поэтому безопасность нельзя игнорировать. Регулярно проверяйте электрические и гидравлические системы оборудования, чтобы убедиться в его соответствии стандартам безопасности и предотвратить такие аварии, как пожары и взрывы.


Техническое обслуживание и поддержание работоспособности линии закалки в масле имеют решающее значение для обеспечения ее долгосрочной стабильной работы. Регулярная очистка, замена масла, проверка системы контроля температуры и усиленное управление безопасностью могут эффективно повысить эффективность оборудования и снизить количество отказов. Надлежащее техническое обслуживание не только продлевает срок службы оборудования, но и обеспечивает безопасность и надежность процесса термообработки, тем самым оказывая существенную поддержку производству предприятия.

Различия между линиями по производству предварительно обработанного песка и традиционным оборудованием для обработки песка.

В современной промышленности обработка и применение песка имеют решающее значение, особенно в литейном и строительном производстве. С развитием технологий... линии по производству предварительно обработанного пескаПредварительно обработанные линии по производству песка, как новый тип оборудования, постепенно вытесняют традиционное оборудование для обработки песка. Они не только обеспечивают глубокую обработку песка, но и повышают его производительность, удовлетворяя разнообразные потребности. В данной статье будут рассмотрены важные функции, основные сценарии применения и существенные различия между предварительно обработанными линиями по производству песка и традиционным оборудованием для обработки песка, чтобы помочь читателям глубже понять эту передовую технологию.


Основные функции линий по производству предварительно обработанного песка
Основная функция линии по производству предварительно обработанного песка заключается в предварительной обработке песчаных частиц для улучшения их характеристик и адаптивности. Этот процесс обычно включает в себя несколько этапов, таких как промывка песка, сушка, нанесение покрытия и просеивание. В линиях по производству предварительно обработанного песка используются передовые технологии для равномерного покрытия поверхности песчаных частиц, что улучшает их физические и химические свойства. Такая обработка не только повышает износостойкость и коррозионную стойкость песчаных частиц, но и улучшает их стабильность в условиях высоких температур и высокого давления. Кроме того, линии по производству предварительно обработанного песка позволяют регулировать тип и толщину покрытия в соответствии с различными требованиями применения для достижения более точного контроля характеристик.


Основные сценарии применения линий по производству предварительно покрытого песка
Линии по производству предварительно обработанного песка широко используются в различных отраслях промышленности, особенно в литейном производстве, строительстве, экологически чистой энергетике и химической промышленности. В литейной промышленности предварительно обработанный песок обычно используется для производства высококачественных отливок, эффективно снижая дефекты литья и улучшая качество поверхности готовых изделий. В строительной отрасли предварительно обработанный песок может использоваться в качестве заполнителя в бетоне, повышая его прочность и долговечность. Одновременно с продвижением экологически чистых концепций, предварительно обработанный песок также играет важную роль в областях экологически чистой энергетики, таких как ветровая и солнечная энергетика, являясь важнейшим материалом в производстве компонентов. Кроме того, спрос на предварительно обработанный песок в химической промышленности растет, особенно в производстве катализаторов и наполнителей, где его потенциал применения огромен.


Различия между линиями по производству предварительно обработанного песка и традиционным оборудованием для обработки песка.
Между линиями по производству предварительно обработанного песка и традиционным оборудованием для переработки песка существует несколько существенных различий. Во-первых, с точки зрения методов обработки, традиционное оборудование для переработки песка обычно ограничивается простой промывкой и просеиванием, не обеспечивая эффективной модификации песчаных частиц. Линии по производству предварительно обработанного песка, напротив, используют технологию нанесения покрытия для глубокой обработки песчаных частиц, значительно улучшая их характеристики. Эта модификация не только повышает пригодность песчаных частиц к использованию, но и расширяет область их применения.


Во-вторых, с точки зрения эффективности производства, линии по производству предварительно обработанного песка обычно используют автоматизированное управление и непрерывное производство, обеспечивая высокую эффективность и стабильный объем выпуска продукции. В отличие от этого, традиционное оборудование для обработки песка часто требует ручного вмешательства, что приводит к снижению эффективности производства и подверженности колебаниям качества. Повышенная автоматизация позволяет линиям по производству предварительно обработанного песка экономить на трудозатратах, обеспечивая при этом однородность и стабильность продукции.


Наконец, линии по производству предварительно обработанного песка также обладают значительными преимуществами с точки зрения экологических показателей. Их интегрированная конструкция сокращает количество отходов материалов и выбросов, отвечая современным экологическим требованиям. Традиционное оборудование для обработки песка часто не обеспечивает эффективного использования ресурсов и управления отходами, что затрудняет соблюдение все более строгих экологических стандартов.


Линии по производству предварительно обработанного песка превосходят традиционное оборудование для обработки песка по функциональности, эффективности и экологическим показателям, что делает их незаменимым инструментом в современной промышленности. Благодаря модифицирующей обработке, предварительно обработанный песок не только улучшает эффективность использования песчаных частиц, но и расширяет область его применения, удовлетворяя потребности различных отраслей промышленности. Кроме того, связанные с этим технологии... линии по производству шлифовальных шаров Они также играют решающую роль в обработке песка и связанных с ней материалов, оказывая существенную поддержку в повышении общей эффективности производства. В условиях постоянно меняющейся рыночной среды предприятиям следует в полной мере учитывать эти различия при выборе оборудования для обработки песка, чтобы принимать решения, более благоприятные для производства и развития.